


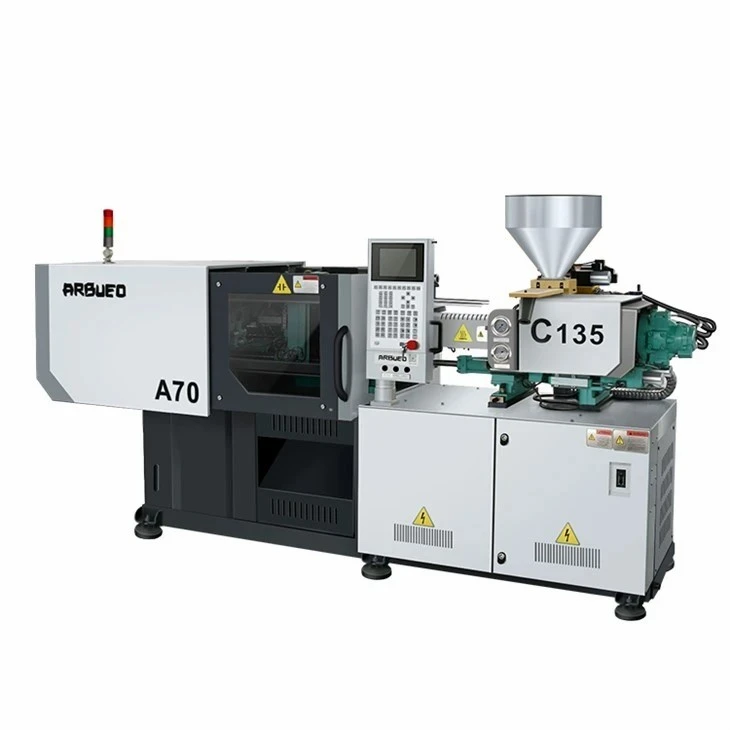
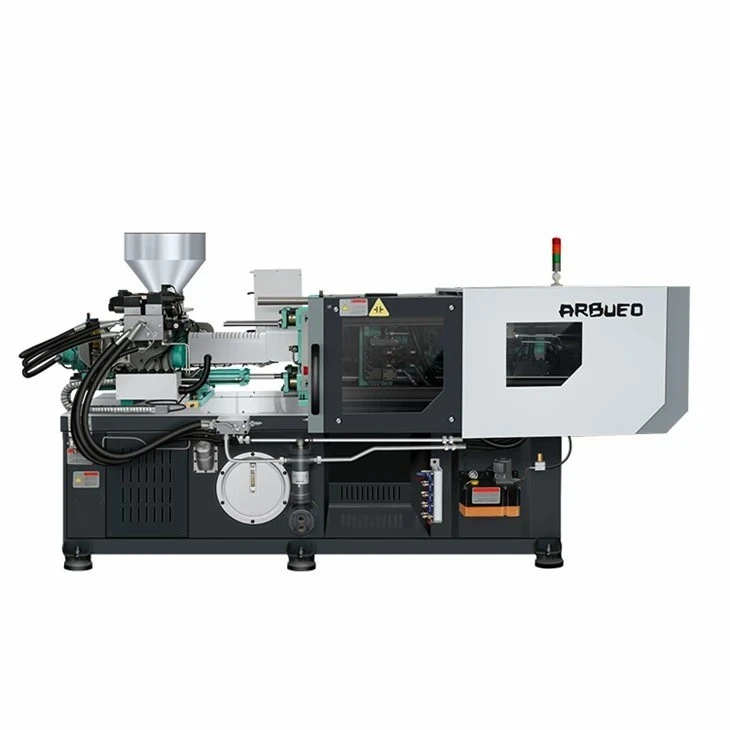
Máquina de moldeo por inyección servo para piezas de plástico en general
Esta máquina de moldeo por inyección servohidráulica de uso general-ofrece alta repetibilidad, bajo consumo de energía y estabilidad mecánica a largo plazo-para la producción de piezas de plástico-de uso general. Construido con un sistema de sujeción de palanca doble-de cinco-puntos-de alta resistencia y un servoaccionamiento electro-hidráulico, cubre fuerzas de sujeción de 700 kN (70 toneladas) a 23 000 kN (2300 toneladas).
El sistema de respuesta dinámica de circuito cerrado-modula la velocidad del motor y el desplazamiento de la bomba según la demanda del proceso en tiempo real-. Al eliminar la estrangulación hidráulica estándar, el consumo de energía durante las fases de mantenimiento y enfriamiento se reduce entre un 30 % y un 70 % en comparación con los sistemas de bombas de desplazamiento fijo-.
Diseñada para una fabricación industrial continua las 24 horas del día, los 7 días de la semana, esta plataforma procesa resinas estándar (PP, PE, PS, ABS), así como plásticos de ingeniería (PC, PA6/PA66, POM). Mantiene la variación del peso del disparo-dentro del +/- 0.3%.
Especificaciones clave
La siguiente tabla describe los parámetros técnicos para tamaños de marco estándar en toda la serie de productos:
|
Parámetro |
Unidad |
Modelo de 90 toneladas |
Modelo de 160 toneladas |
Modelo de 260 toneladas |
Modelo de 480 toneladas |
|
Fuerza de sujeción |
kN / Tonelada |
900 / 90 |
1,600 / 160 |
2,600 / 260 |
4,800 / 480 |
|
Espacio libre de barras-(HxV) |
milímetros |
360 x 360 |
460 x 460 |
580 x 580 |
800 x 760 |
|
Dimensiones de la platina (HxV) |
milímetros |
530 x 530 |
670 x 670 |
870 x 870 |
1,180 x 1,140 |
|
Espesor del molde (Mín-Máx) |
milímetros |
150 - 380 |
180 - 480 |
220 - 620 |
300 - 800 |
|
Máx. Golpe de apertura |
milímetros |
320 |
410 |
540 |
780 |
|
Opciones de diámetro de tornillo |
milímetros |
A: 30 / B: 35 / C: 40 |
A: 40 / B: 45 / C: 50 |
A: 50 / B: 55 / C: 60 |
A: 70 / B: 75 / C: 80 |
|
Relación L/D |
L/D |
21.5 / 20 / 18 |
22 / 20 / 18 |
22.2 / 20.2 / 18.5 |
22 / 20.5 / 19.2 |
|
Volumen de disparo teórico |
cm3 |
113 / 153 / 201 |
226 / 286 / 353 |
471 / 570 / 678 |
1,346 / 1,546 / 1,759 |
|
Peso del disparo (PS) |
g |
103 / 140 / 183 |
206 / 260 / 321 |
429 / 519 / 617 |
1,225 / 1,407 / 1,601 |
|
Máx. Presión de inyección |
bar |
2,150 / 1,580 / 1,210 |
2,200 / 1,740 / 1,410 |
2,253 / 1,862 / 1,564 |
2,010 / 1,750 / 1,540 |
|
Tasa de inyección |
cm3/s |
85 / 115 / 150 |
125 / 158 / 195 |
159 / 192 / 228 |
380 / 436 / 496 |
|
Fuerza eyectora/carrera |
kN/mm |
33 / 100 |
48 / 130 |
65 / 150 |
130 / 200 |
|
Presión de funcionamiento del sistema |
bar |
160 |
160 |
160 |
160 |
|
Potencia del motor de la bomba |
kilovatios |
11 |
15 |
22 |
45 |
Características clave
Arquitectura de servoaccionamiento de bucle cerrado-:Integra un motor síncrono de imán permanente de alta-respuesta con una bomba de engranajes interna. El tiempo de respuesta del sistema alcanza el rendimiento máximo en menos de 40 milisegundos.
Diseño de platina de análisis de elementos finitos (FEA):Las placas de hierro fundido optimizadas mediante FEA minimizan la flexión bajo un tonelaje de sujeción completo, protegiendo las líneas de separación del molde contra rebabas y previniendo el desgaste prematuro del pasador central.
Unidad de inyección de alta-precisión:Los cilindros de inyección dual-mantienen fuerzas axiales equilibradas en el tornillo durante la plastificación y la inyección, minimizando las inclinaciones de la platina y la desalineación del cilindro.
Control hidráulico proporcional para expulsión y extracción de núcleos:Ofrece perfiles de velocidad, posición y presión programables para múltiples extracciones de núcleos hidráulicos y pasadores expulsores.
Lubricación automática centralizada con grasa:Dispensa automáticamente dosis monitoreadas de grasa para unir-los bujes de las barras y los enlaces de palanca según el recuento de ciclos operativos, con un seguimiento de fallas del-sensor de presión.
Controlador de microprocesador:Cuenta con una pantalla táctil a color de 10,4-pulgadas que admite operaciones en varios idiomas, control PID de la zona de calor dentro de +/- 1 grados C, registro de datos del ciclo e interfaces de robot EUROMAP 63/78.
Configuración de la máquina
Flujo del sistema
[Servo Motor + Gear Pump] -> [Hydraulic Manifold Block] -> [Proportional Valves] -> [Actuators: Clamping / Injection / Ejection] -> [Rotary Encoder & Pressure Transducer] ->[Pantalla táctil PLC de 10,4"]
Unidad de inyección
Nitrided alloy steel screw and barrel (38CrMoAlA) treated with ion nitriding to achieve a hardness depth of 0.5 - 0.8 mm and surface hardness >= 900 HV.
Bandas calefactoras cerámicas controladas por PID-divididas en 4 - 6 zonas de calor independientes con monitoreo de termopar.
Los transductores de posición lineal monitorean la posición de inyección, la posición de retención y la contrapresión del tornillo con una resolución de 0,01 mm.
La protección anti-arranque en frío- bloquea la plastificación hasta que todas las zonas del barril alcanzan las temperaturas de fusión designadas durante un período de remojo preestablecido.
Unidad de sujeción
Varillaje mecánico de cinco-doble-punto de palanca diseñado para una apertura y cierre rápidos con curvas de aceleración-de desaceleración suaves.
Las barras de unión de acero endurecido (42CrMo) con cromado duro-(0.03 - 0.05 mm de profundidad) garantizan resistencia a la fatiga por tracción.
Ajuste automático de la altura del molde accionado por un motor hidráulico y un conjunto de engranaje solar.
La protección del molde de baja-presión con sensibilidad ajustable evita daños al molde causados por piezas no-expulsadas o restos de rebaba.
Sistemas hidráulicos y eléctricos
Sistema de servobomba dinámico diseñado para una alta estabilidad de desplazamiento de fluido.
Las válvulas hidráulicas premium (Rexroth/Vickers) montadas en bloques colectores de recorrido corto-reducen las caídas de presión interna y la acumulación de calor-.
Monitoreo de la temperatura del aceite con alarma automática que se activa si el aceite hidráulico supera los 55 grados C.
Diseño del gabinete eléctrico que cumple con los estándares de seguridad CE/UL, utilizando componentes de bajo-voltaje de Schneider/Siemens y un circuito de ventilación de enfriamiento aislado.
Ventajas técnicas
Comparación de eficiencia energética
Bomba Fija Tradicional: Salida de máxima potencia de forma continua. Alta pérdida de energía durante las fases de inactividad y enfriamiento.
Sistema servohidráulico: adaptación dinámica de potencia. La producción alcanza su punto máximo durante la inyección, cae durante la retención y llega casi a cero durante el enfriamiento. Reducción total de energía: 30% - 70%.
Beneficios técnicos principales
Gestión térmica y longevidad del aceite: debido a que el servomotor funciona a una velocidad cercana a-cero durante las fases de enfriamiento y reposo, se reduce la generación de calor del aceite hidráulico. Esto reduce la demanda de agua de refrigeración hasta en un 50 % y preserva la viscosidad del aceite, extendiendo la vida útil del sello hidráulico y reduciendo los ciclos de degradación del aceite.
Estabilidad del peso del disparo: la retroalimentación transductiva de presión de circuito cerrado-muestra la presión del cañón a intervalos de 1 ms. Este nivel de compensación en tiempo real-limita las variaciones de peso entre disparos-a-a +/- 0.3%, manteniendo una estricta-tolerancia en el cumplimiento de las piezas comerciales.
Rigidez estructural: la deflexión de la platina se mantiene dentro de 0,05 mm con la fuerza de sujeción máxima. Esto preserva la distribución uniforme de la fuerza de sujeción en moldes grandes con múltiples-cavidades, lo que reduce la variación del grosor de las paredes de las piezas y las rebabas.
Bajos niveles de ruido: el ruido de funcionamiento se mantiene por debajo de 75 dB(A) bajo carga de presión hidráulica máxima, lo que proporciona un entorno de taller más seguro y silencioso en comparación con las prensas hidráulicas convencionales.
Aplicaciones típicas
|
Componentes automotrices |
Artículos de consumo y domésticos |
Industriales y Eléctricos |
|
Clips de molduras interiores |
Manijas del refrigerador |
Accesorios y acoplamientos para tuberías |
|
Carcasas de conectores |
engranajes de lavadora |
Cajas de almacenamiento-resistentes |
|
Cambiar biseles |
Carcasas para herramientas eléctricas |
Soportes para gestión de cables |
|
Salidas de aire HVAC |
Carcasas y biseles |
Cajas de conexiones eléctricas |
Compatibilidad de materiales
La configuración estándar de calentamiento y tornillo procesa termoplásticos no-corrosivos hasta temperaturas de procesamiento de 350 grados C:
Polipropileno (PP) y Polietileno (HDPE / LDPE):Excelente estabilidad en estado fundido para recipientes grandes-de paredes delgadas, tapas y artículos domésticos.
Acrilonitrilo Butadieno Estireno (ABS) y Poliestireno (PS/HIPS):Alta fidelidad de acabado superficial para cubiertas de electrodomésticos, carcasas y bienes de consumo.
Poliamidas (PA6 / PA66) Sin relleno:Los tornillos de recuperación rápida mantienen una dosis precisa sin babear.
Mezclas de policarbonato (PC) y PC/ABS:Los servomotores-de alto par garantizan un corte uniforme sin degradación térmica.
Opciones de configuración
|
Categoría de opción |
Módulos configurables |
Beneficio primario |
|
Protección contra el desgaste |
Cilindro bimetálico, punta de tornillo de carburo, placas cromadas |
Vida útil extendida para materiales abrasivos/corrosivos |
|
Automatización e Hidráulica |
Extractores de núcleos adicionales, motores de desatornillado, compuertas de válvulas neumáticas |
Diseños de moldes complejos y desenroscado automático de roscas. |
|
Controles de precisión |
Chaquetas aislantes de barril, puertos de presión de cavidad, controladores de canal caliente |
Menor consumo de energía y procesamiento sin-defectos |
Actualizaciones de tornillos y barriles
Tornillo y cilindro bimetálicos: Recubrimiento de aleación de carburo de tungsteno para procesar materiales con hasta un 40% de refuerzo de fibra de vidrio.
Paquete de PVC/plástico corrosivo: tornillo cromado-duro con perfil de vuelo especializado, ventiladores de enfriamiento de barril de aire forzado y placas niqueladas-.
Actualizaciones hidráulicas y de control
Extracción de núcleos con múltiples-bucles: hasta 4 extracciones de núcleos hidráulicas independientes controladas mediante válvulas proporcionales.
Módulos de control de canal caliente integrados: de 4 a 16 zonas de temperatura integradas directamente en la pantalla PLC de la máquina principal.
Control de compuerta de válvula: interfaz de compuerta de válvula neumática o hidráulica para diseños de moldes sin canal.
Gestión de energía: Bandas calefactoras de barril infrarrojas que reducen el consumo de energía térmica en un 15 % - 25 % adicional.
Fabricación y control de calidad
Flujo de trabajo del proceso
Inspección de componentes sin procesar: verificación dimensional de CMM y detección ultrasónica de fallas en piezas fundidas.
Mecanizado y alineación de precisión:-recocido para aliviar tensiones seguido de fresado CNC y alineación por interferometría láser.
Pruebas de calidad previas-al envío: funcionamiento en seco continuo de 48-horas y escaneo de imágenes térmicas a carga completa.
Estándares de calidad clave
Mecanizado y alivio de tensiones: las piezas fundidas con platina se someten a un recocido para aliviar las tensiones-antes del fresado CNC de precisión. Las caras de montaje críticas se mecanizan en una única configuración para mantener estrictas tolerancias de paralelismo (<0.08 mm across platen face).
Alineación de precisión: la alineación-de las barras de unión y el paralelismo de la platina se verifican mediante interferómetros láser y comparadores de cuadrante digitales.
Pruebas hidráulicas: los colectores se someten a pruebas-de caída de presión y fugas al 125 % de la presión nominal del sistema (200 bar).
Garantía de calidad del funcionamiento en seco durante 48 horas: cada máquina completa realiza una prueba de fábrica automatizada continua durante 48 horas antes de su envío. Esto incluye ciclos de sujeción a máxima velocidad y presión, imágenes térmicas y calibración de sensores.
Personalización y soporte OEM
Apoyamos a distribuidores de maquinaria, integradores de sistemas y compradores de OEM con capacidades de ingeniería personalizadas:
Dimensiones mecánicas personalizadas:Espacio libre extendido para la barra de unión, carrera de apertura del molde ampliada y patrones de orificios de montaje de placa personalizados (estándares ANSI, SPI o EUROMAP).
Localización de software:Diseño de interfaz de software PLC personalizado, compatible con idiomas localizados, niveles de permiso de usuario específicos y parámetros de registro de datos personalizados.
Integración del sistema:Interfaces personalizadas de montaje de brazos robóticos, controles de sincronización de transportadores y tomas de corriente para equipos auxiliares (p. ej., granuladores, controladores de temperatura de moldes, secadores de materiales).
Personalización de marca (OEM):Colores de pintura personalizados, etiquetado de marcas, placas de advertencia de seguridad personalizadas y documentación técnica personalizada.
Lista de verificación de solicitud de cotización
Para ayudarnos a seleccionar el tamaño de marco, la geometría del tornillo y el perfil hidráulico correctos para su aplicación, proporcione los siguientes detalles técnicos con su consulta:
Información de la pieza:Dimensiones de la pieza, archivo/dibujo 3D, rango de espesor de pared, peso objetivo y área de superficie proyectada.
Especificaciones de resina:Grado exacto del polímero, fabricante, tasa de contracción y carga de aditivos (p. ej., % de fibra de vidrio, retardantes de llama).
Requisitos de producción:Tiempo de ciclo deseado, volumen unitario anual requerido y detalles de diseño del molde (número de cavidades, diseño de caída).
Datos del molde:Peso del molde, requisitos de extracción de núcleos (número de núcleos hidráulicos/neumáticos) y detalles del canal caliente (recuento de zonas, requisitos de compuerta de válvula).
Configuración eléctrica y regional:Voltaje/frecuencia de funcionamiento de fábrica local (p. ej., 480 V/60 Hz, 380 V/50 Hz), temperaturas ambiente de la planta y estándares de cumplimiento regionales (CE, UL, CSA).
Preguntas frecuentes
P: ¿Cuál es la ventaja en tiempo de ciclo de una máquina servohidráulica sobre una máquina hidráulica estándar?
R: El servosistema acelera y desacelera las funciones hidráulicas rápidamente sin choque hidráulico. Si bien el tiempo de enfriamiento físico sigue estando definido por la geometría de la pieza y las propiedades térmicas del material, los tiempos del ciclo de secado generalmente se reducen entre un 10 % y un 20 % gracias a las respuestas rápidas y controladas de las válvulas y a los perfiles de aceleración optimizados de la placa.
P: ¿Cómo mantiene esta máquina un peso constante de las piezas?
R: El sistema de control de circuito cerrado-muestra la presión hidráulica del sistema y la posición del tornillo en tiempo real. Cuando la viscosidad de la resina fluctúa ligeramente-como por variación del lote o proporciones de mezcla de triturado-el servoaccionamiento ajusta la velocidad del motor instantáneamente para mantener una tasa de inyección precisa y mantener los perfiles de presión.
P: ¿Puede esta máquina manejar materiales de ingeniería como Nylon 66 con 30% de fibra de vidrio?
R: Sí, siempre que esté equipado con nuestro Paquete Bimetálico opcional. Los tornillos nitrurados estándar experimentarán un desgaste rápido al procesar resinas-reforzadas con vidrio. La opción de tornillo y cañón bimetálicos proporciona la resistencia a la abrasión y la erosión necesarias para mantener pesos de perdigones consistentes durante tiradas de producción largas.
P: ¿Qué programa de mantenimiento se requiere para el sistema hidráulico?
R: Diariamente: verifique los niveles de aceite hidráulico y revise las lecturas de presión de lubricación central automática.
Cada 3000 horas de funcionamiento: Limpie o reemplace el elemento filtrante de la línea de retorno de aceite principal.
Cada 5000 horas de funcionamiento: Pruebe la pureza del aceite hidráulico; reemplace el aceite si la contaminación sólida total excede los estándares de limpieza ISO 4406 (16/19/13). Con el funcionamiento del servo a baja temperatura, la vida útil de la carga de aceite supera habitualmente las 10 000 a 12 000 horas de funcionamiento en condiciones normales de taller.
P: ¿Qué certificaciones y estándares de seguridad son compatibles?
R: Las máquinas estándar se envían cumpliendo con las directivas locales sobre maquinaria de seguridad, e incluyen interbloqueos eléctricos y mecánicos duales en las puertas de seguridad del operador, circuitos de parada de emergencia y paneles eléctricos aislados de alto-voltaje. Las máquinas se pueden configurar para cumplir con las pautas eléctricas CE (EN 201), ANSI/SPI B151.1 o CSA según los requisitos del mercado de destino.
Etiqueta: Máquina de moldeo por inyección servo para piezas de plástico en general, Máquina de moldeo por inyección servo para piezas de plástico en general fabricantes, proveedores, fábrica de China


