


Grandes máquinas de moldeo por inyección
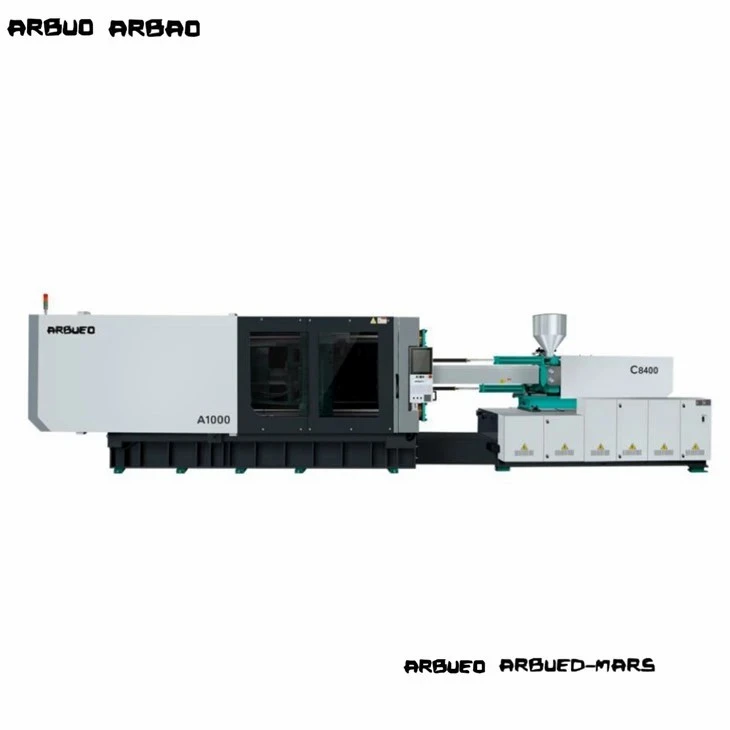
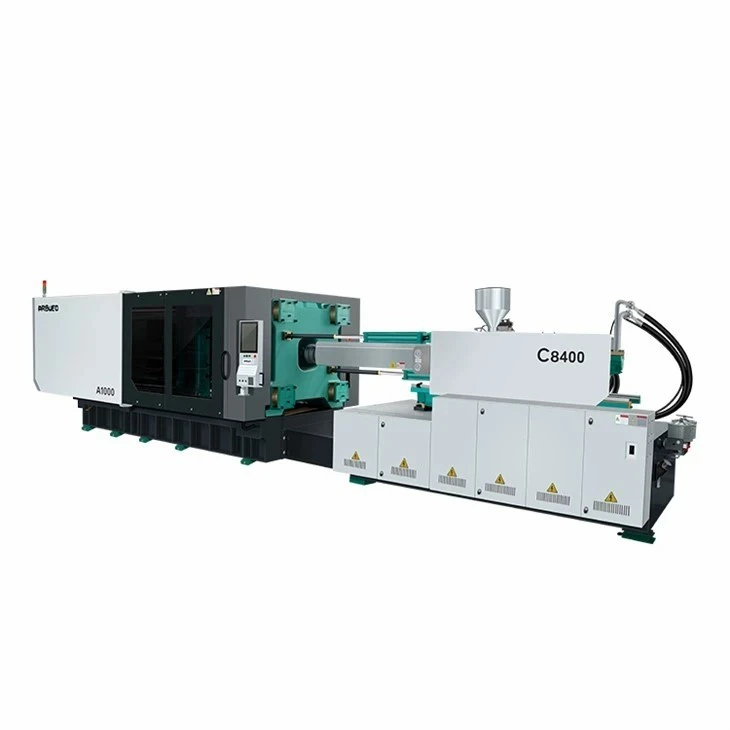
Fabricante de máquinas de moldeo por inyección de gran tamaño
Large injection molding machines (clamping force >= 450 toneladas/4500 kN) procesan componentes termoplásticos a granel en los sectores de automoción, embalaje, logística y electrodomésticos. El funcionamiento de moldes pesados requiere rigidez estructural, paralelismo preciso de las placas, movimiento estable de las placas y arquitecturas de accionamiento hidráulicas o híbridas energéticamente-eficientes.
Esta guía proporciona configuraciones técnicas, dimensiones de las platinas,-espaciamiento de barras de unión y capacidades de disparo en nuestras plataformas de maquinaria de-tonelaje pesado. Ayuda a los fabricantes de herramientas, ingenieros de fabricación y directores de adquisiciones a hacer coincidir las dimensiones del molde, los requisitos de flujo de resina y los objetivos de tiempo de ciclo con las especificaciones de la máquina.


Descripción general de la máquina de moldeo por inyección grande
Los sistemas de moldeo por inyección de gran-tonelaje utilizan estructuras híbridas de dos-placas hidráulicas/servo-eléctricas o mecanismos de sujeción mecánicos optimizados de cinco-puntos dobles-de palanca.
Arquitectura de sujeción
Dos-sistemas de plato: utilizan cilindros de desplazamiento hidráulicos directos para un movimiento de plato de alta-velocidad, combinados con cuatro tuercas de bloqueo de barra de unión-y cilindros hidráulicos de tonelaje-de carrera corta. Este diseño elimina el desgaste del eslabón de palanca, reduce el espacio ocupado por la máquina entre un 20% y un 30% en comparación con las configuraciones de tres-placas y proporciona acceso trasero sin obstáculos para la extracción automatizada de piezas.
Sistemas de palanca de cinco-puntos: utilice enlaces de palanca mecánicos equilibrados impulsados por unidades servo-hidráulicas. Estos sistemas ofrecen un movimiento rápido de la placa, una desaceleración cinética natural antes de tocar el molde y un bloqueo energéticamente-eficiente durante las fases de enfriamiento.
Arquitectura de inyección
Las unidades de inyección equilibrada de doble-cilindro eliminan el par de inclinación en las guías lineales durante la inyección a alta-presión (hasta 2200 bar).
Los conjuntos de cilindro y tornillo nitrurados o bimetálicos manejan resinas reforzadas con fibra de vidrio-(PP-GF30, PA66-GF30), aleaciones estructurales y polímeros reciclados.
Los sistemas de bombas hidráulicas de desplazamiento-servo{0}}eléctricos o-variables ofrecen un control preciso de velocidad y presión de bucle cerrado-, manteniendo la repetibilidad de la inyección dentro de +/- 0.1%.
Gama de máquinas
Nuestros equipos de gran-tonelaje se clasifican en cuatro líneas estructurales distintas según la fuerza de sujeción, el sistema de transmisión y las aplicaciones de destino:
|
Serie |
Rango de fuerza de sujeción |
Sistema de abrazadera |
Tipo de unidad |
Enfoque técnico primario |
|
Serie HT-T |
450T - 1,000T |
Alternancia de 5 puntos |
Servo-hidráulico |
Piezas grandes en general,-contenedores de embutición profunda, cajones industriales. |
|
Serie HD-TP |
600T - 3,200T |
Dos-placas |
Servo-hidráulico/híbrido |
Parachoques de automóviles, tableros de instrumentos, cajas de paletas grandes, instalaciones con espacio reducido. |
|
Serie HS-PET |
450T - 800T |
Alternancia-de servicio pesado |
Servo de flujo alto- |
Producción de preformas de PET (hasta 128 cavidades), unidades de plastificación especializadas de alto-torque. |
|
ÉL-Serie eléctrica |
450T - 900T |
Servo-eléctrico |
Totalmente eléctrico/híbrido |
Envases médicos para salas blancas, guías de luz óptica y piezas de automoción de pared delgada- ultraprecisas. |
Lista de productos
Máquina de moldeo por inyección de dos platos HD-600TP
Fuerza de sujeción: 6000 kN (600 toneladas)
Espacio libre entre barras-(H x V): 920 x 850 mm
Máx. Peso del disparo (PS): 2.850 g
Diámetro del tornillo: 80 / 90 / 100 mm
Característica clave: Diseño compacto con mecanismo de-barra de cierre-directo; incluye control de bucle cerrado-proporcional para secuencias de extracción de núcleos-.
Máquina de palanca de cinco puntos HT-800T
Fuerza de sujeción: 8000 kN (800 toneladas)
Espacio libre entre barras-(H x V): 1060 x 980 mm
Máx. Peso del disparo (PS): 4.320 g
Diámetro del tornillo: 95 / 105 / 115 mm
Característica clave: Platinas tipo caja-de alta-rigidez diseñadas mediante análisis de elementos finitos (FEA) para minimizar la deflexión de la platina en condiciones de alto tonelaje.
Máquina de dos platos HD-1200TP
Fuerza de sujeción: 12.000 kN (1.200 toneladas)
Espacio libre de la barra de unión-(H x V): 1320 x 1200 mm
Máx. Peso del disparo (PS): 7.800 g
Diámetro del tornillo: 115 / 125 / 135 mm
Característica clave: Retracción automática de la barra de unión-(lado superior no-del operador) para una carga lateral-simplificada de herramientas automotrices grandes.
Máquina de dos placas de grado automotriz-1800TP-para automoción
Fuerza de sujeción: 18.000 kN (1.800 toneladas)
Espacio libre de la barra de unión-(H x V): 1600 x 1450 mm
Máx. Peso del disparo (PS): 14.200 g
Diámetro del tornillo: 140 / 155 / 170 mm
Característica clave: Perfilado de inyección multi-etapa con control de compuerta de válvula secuencial sincronizado (hasta 16 zonas neumáticas/hidráulicas).
Máquina industrial pesada HD-2500TP
Fuerza de sujeción: 25.000 kN (2.500 toneladas)
Espacio libre de la barra de amarre-(H x V): 1900 x 1700 mm
Máx. Peso del disparo (PS): 22.500 g
Diámetro del tornillo: 165 / 180 / 200 mm
Característica clave: Cilindros plastificantes dobles con opción de accionamiento por tornillo eléctrico; capaz de fundir continuamente polímeros de alto-volumen para contenedores y paletas de residuos logísticos.
Máquina estructural ultragrande HD-3200TP
Fuerza de sujeción: 32.000 kN (3.200 toneladas)
Espacio libre de la barra de amarre-(H x V): 2200 x 1950 mm
Máx. Peso del disparo (PS): 35.000 g
Diámetro del tornillo: 190 / 210 / 230 mm
Característica clave: Estructura de platina reforzada con compensación activa de inclinación de la platina, diseñada para molduras exteriores de automóviles de múltiples-cavidades y cámaras de servicios civiles.
Características técnicas clave
Rigidez de la estructura de sujeción y análisis de elementos finitos (FEA)
La deformación de la platina bajo un tonelaje máximo provoca rebabas en el molde, desgaste de la línea de partición y espesor de pared no-uniforme.
Los platos cuentan con refuerzo del marco de la caja-diseñado mediante FEA para distribuir la fuerza de sujeción de manera uniforme en toda la cara de montaje del molde.
El paralelismo de la platina permanece dentro<= 0.08 mm/m under 100% clamping loads.
Las barras de unión de acero cromado-42CrMo de alta-tensión-se someten a endurecimiento por inducción y pruebas ultrasónicas no-destructivas (NDT) para evitar grietas por fatiga bajo tensiones de carga cíclicas.
Arquitectura de accionamiento servo-hidráulico
Impulsado por servomotores síncronos de imanes permanentes acoplados con bombas de engranajes internos.
Tiempo de respuesta para ajuste dinámico de presión y velocidad:<= 30 ms.
El consumo de energía se reduce entre un 30% y un 55% en comparación con las máquinas tradicionales con bomba de desplazamiento-variable, ya que la velocidad del motor cae a casi cero durante las fases de mantenimiento y enfriamiento.
Sistema de plastificación y resistencia al desgaste
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Opción bimetálica (resinas abrasivas/corrosivas): revestimiento de aleación a base de níquel-dentro del cilindro, combinado con un revestimiento de husillo soldado en aerosol-de carburo de tungsteno (dureza 60 - 65 HRC) para una carga de hasta un 30 % de fibra de vidrio.
La geometría del tornillo de barrera con elementos de mezcla dispersivos y distributivos garantiza la homogeneidad térmica del fundido dentro de +/- 1.5 grados C.
Interfaz de automatización y control hidráulico de precisión
Las válvulas proporcionales controlan la desaceleración de apertura y cierre del molde, la extracción del núcleo y las secuencias de expulsión.
Las redes de comunicación industrial EtherCAT/CANbus interactúan directamente con transductores lineales (resolución de posición 0,01 mm).
Las interfaces estándar Euromap 63/Euromap 73 permiten la integración plug-y-play con robots de entrada superior-, recolectores de bebederos de entrada lateral-, sistemas magnéticos de sujeción de moldes y controladores secuenciales de canal caliente.
Fuerza de sujeción, tamaño del molde y capacidad de disparo
Para hacer coincidir un molde con la máquina correcta es necesario evaluar el área proyectada, la altura del molde, el espacio libre entre las barras de unión y la densidad de la resina.
Fuerza de sujeción (kN)=[ Área proyectada de la pieza y el sistema de guía (cm2) x Presión promedio de la cavidad (bar) ] / 100
Polímeros con alta viscosidad (p. ej., PC, PMMA, PA-GF): requieren presiones promedio en la cavidad de 400 - 700 bar.
Polímeros con baja viscosidad (p. ej., PP, PE, PS): requieren presiones promedio en la cavidad de 250 - 450 bar.
Espacio libre entre barras-de unión (H x V): las distancias horizontales y verticales entre barras-de unión deben exceder las dimensiones de la placa exterior del molde, a menos que la máquina tenga capacidades de extracción de barras-de unión superiores.
Rango de altura del molde (mín./máx.): La altura total de la pila del molde debe estar estrictamente dentro de la capacidad de luz diurna de la máquina:
Luz natural máxima=Altura máxima del molde + carrera de sujeción
Carrera y fuerza del expulsor: asegúrese de que los pasadores expulsores hidráulicos se alineen con las placas expulsoras del molde y entreguen suficiente fuerza para limpiar las piezas-de embutición profunda.
Para mantener la estabilidad térmica y evitar la degradación del polímero:
Masa mínima de disparo: Debe exceder el 20% de la capacidad teórica total de disparo.
Masa máxima del disparo: No debe exceder el 80% de la capacidad teórica total del disparo (calculada en densidad equivalente de PS rho=1.05 g/cm3).
Factor de ajuste de densidad de resina:
Capacidad de inyección real (resina)=Capacidad de inyección de PS x (densidad de fusión de la resina objetivo / densidad de fusión de PS)
Especificaciones técnicas
|
Parámetro |
Unidad |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Fuerza de sujeción |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Golpe de apertura |
milímetros |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Distancia entre barras de unión-(H x V) |
milímetros |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Máx. Luz |
milímetros |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Mín. / Máx. Altura del molde |
milímetros |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Diámetro del tornillo (opción B-) |
milímetros |
90 |
105 |
125 |
155 |
180 |
210 |
|
Relación L/D (opción B-) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Volumen de inyección |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Peso del disparo (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Presión de inyección (tornillo B-) |
bar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Máx. Velocidad del tornillo |
rpm |
160 |
140 |
120 |
105 |
90 |
75 |
|
Fuerza eyectora |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Carrera de eyección |
milímetros |
250 |
300 |
350 |
400 |
450 |
500 |
|
Capacidad del tanque de aceite |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Cómo seleccionar
Para seleccionar equipos de inyección de gran-tonelaje es necesario evaluar los requisitos mecánicos, térmicos y de infraestructura de la planta. Siga esta secuencia de verificación de ingeniería:
Calcule los requisitos mínimos de tonelaje:
Calcule el área de superficie total proyectada (incluidos los canales fríos) y multiplíquela por la presión máxima de la cavidad específica del material-.
Verifique las dimensiones físicas de las herramientas:
Verifique que las dimensiones exteriores del molde pasen por el espacio libre-de la barra de unión. Asegúrese de que la altura de la pila se ajuste a los límites mínimos y máximos de altura de cierre-de la platina.
Evalúe las demandas de resinas y plastificantes:
Seleccione tornillo estándar versus bimetálico basado en aditivos abrasivos (GF/Talco). Haga coincidir la relación L/D y los requisitos de torsión para garantizar una homogeneidad de fusión adecuada sin que se corte la cadena de polímero.
Auditar los servicios públicos y las capacidades del piso de la fábrica:
Verifique la capacidad de potencia del transformador para cargas máximas de motor y calefacción. Evalúe la capacidad de elevación de la grúa aérea con respecto al peso máximo de los componentes del molde/máquina e inspeccione el espesor de la losa del piso para soportar cargas estáticas pesadas.
Definir interfaces principales-de extracción y automatización:
Determine los circuitos de extracción del núcleo hidráulico-necesarios y seleccione los protocolos de interfaz Euromap (Euromap 63, 73 u 84) para la automatización robótica.
Aplicaciones
Sector Automoción
Piezas: Parachoques delantero y trasero, módulos de molduras de puertas, paneles de instrumentos, revestimientos de pasos de rueda.
Resinas: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Requisito técnico: baja deflexión de la abrazadera para evitar rebabas en líneas de separación anchas, integración secuencial de compuerta de válvula para control de línea de soldadura-, función de núcleo-retroceso para moldeado de espuma microcelular (proceso Mucell).
Embalaje Industrial y Logística
Piezas: cajas de envío retornables-de alta resistencia, cajas agrícolas, contenedores plegables de 1000 litros y palés de plástico.
Resinas: Polietileno de alta-densidad (HDPE), Copolímeros de impacto de polipropileno (PP-C).
Requisito técnico: Alta capacidad de plastificación (kg/h) para una operación continua de ciclo rápido-; Secuencias de extracción de núcleos-de múltiples-etapas para núcleos deslizantes complejos.
Electrodomésticos de consumo y servicios públicos medioambientales
Piezas: Tinas exteriores de lavadora, marcos principales de aire acondicionado, contenedores de basura municipales de 120L/240L, cámaras de acceso a cables.
Resinas: HDPE, PP, ABS Estructural.
Requisito técnico: Rigidez estructural para soportar largos ciclos de enfriamiento sin deformación térmica; sistemas de expulsión hidráulica multi-puntos.
Fabricación, instalación y puesta en servicio
Planta de fabricación de precisión
Las estructuras pesadas se someten a un recocido-para aliviar tensiones en hornos de tratamiento térmico-digitales antes del mecanizado.
Las superficies de la platina y los orificios de las barras de unión-se mecanizan en una sola configuración en grandes mandrinadoras de piso-CNC para preservar las tolerancias geométricas.
Control de calidad y pruebas de aceptación en fábrica (FAT)
Cada máquina se somete a un ciclo de prueba de funcionamiento en seco de 24-horas a máxima velocidad de funcionamiento antes de su envío.
Los interferómetros láser verifican la alineación de la placa y la repetibilidad del movimiento. Las líneas hidráulicas se prueban-a 1,5 veces la presión de trabajo para evitar fugas.
Logística, Instalación y Pruebas de Aceptación en Sitio (SAT)
Logística: se envía como subconjuntos modulares-(unidad de sujeción, unidad de inyección, paquete de energía hidráulica) en estantes-planos y contenedores con tapa-abierta.
Instalación: nivelación de precisión mediante soportes de cuña-de alta resistencia en pisos de concreto industrial reforzado (grosor mínimo del concreto: 250 - 300 mm).
Puesta en servicio: la verificación en el sitio-incluye lavado de limpieza del aceite hidráulico (estándar ISO 4406 14/16/11), calibración de las zonas de calentamiento, alineación de las trabas de las barras de unión-y pruebas de integración completa con las herramientas y la automatización de los moldes del cliente.
Personalización y OEM
Ofrecemos modificaciones mecánicas, hidráulicas y de software personalizadas para integrar nuestras máquinas grandes en células de fabricación especializadas:
Luz natural extendida y mayor altura del molde:Extensiones de platina y tirantes-alargados para aplicaciones de moldeo-de embutición profunda (p. ej., botes de basura, tanques profundos).
Sistemas de tracción de barras-:La extracción hidráulica de la barra de unión-en las posiciones superior o lateral permite la carga horizontal del molde donde el espacio libre para la grúa aérea está restringido.
Unidades Plastificantes Especializadas:
Barriles bimetálicos de alto-desgaste para manejar hasta un 50 % de carga de fibra de vidrio o relleno mineral.
Tornillos-resistentes a la corrosión (Inconel o acero cromado-) para procesar PVC y polímeros-ignífugos.
Barriles ventilados para procesar resinas higroscópicas sin pre-secado.
Actualizaciones de multi-material/co-inyección:Unidades modulares de inyección secundaria (piggyback, forma de L-o diseño vertical) con control de mesa giratoria integrado para moldeo de múltiples-disparos.
Máquinas relacionadas
Para respaldar los requisitos de procesamiento especializados, ofrecemos plataformas de máquinas complementarias:
Todas las-máquinas de moldeo por inyección eléctricas (100T - 450T):
Sistemas ultra-precisos y preparados para salas blancas-diseñados para componentes médicos y ópticos sin riesgo de contaminación por aceite.
Máquinas multicolor{0}}color/multi-componente (150T - 1,600T):
Mesas giratorias integradas o placas indicadoras para iluminación automotriz de múltiples materiales y sellos de agarre suave-.
Sistemas de preformas de PET (250T - 800T):
Plataformas-de alta velocidad-diseñadas específicamente y equipadas con unidades de plastificación de alto-torque, tecnología de placa refrigerada y automatización de pos-enfriamiento dedicada.
Equipos Auxiliares y Automatización:
Servorobots, sistemas centralizados de transporte de materiales, mezcladores gravimétricos y controladores de temperatura de moldes calibrados para un alto-volumen de resina.
Preguntas frecuentes
Somos fabricantes y proveedores profesionales de máquinas de moldeo por inyección de gran tamaño en China, especializados en brindar un servicio personalizado de alta calidad. Le damos una calurosa bienvenida a la venta al por mayor de máquinas de moldeo por inyección grandes aquí desde nuestra fábrica. Para consulta de precios, contáctenos.