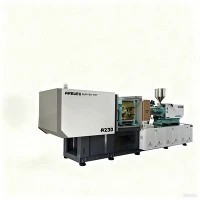
Máquina de moldeo por inyección de 1800 toneladas
La máquina de moldeo por inyección servo hidráulica horizontal de 1800-toneladas está diseñada para fabricación industrial de alto-tonelaje y trabajo pesado-que requiere alta integridad estructural, estricto control dimensional y producción repetible. Diseñada para producciones de gran-escala, esta plataforma utiliza un marco tipo caja de 8-puntos y un sistema hidráulico servoaccionado para procesar resinas de ingeniería y plásticos básicos, incluidos HDPE, PP, ABS y aleaciones de PC rellenas.
Esta máquina está destinada a la fabricación de alto-volumen de componentes estructurales, como parachoques de automóviles, soportes para salpicaderos, palés industriales pesados, contenedores de basura municipales y carcasas de electrodomésticos grandes. Al combinar una distribución constante de la fuerza de sujeción con retroalimentación de inyección de circuito cerrado-, se eliminan las rebabas estructurales, la deformación de piezas y las variaciones de densidad de disparo-a-en paredes gruesas- o geometrías complejas.
Especificaciones clave
|
Parámetro |
Configuración estándar |
Actualizaciones/rango opcionales |
|
Fuerza de sujeción |
18.000 kN (1.800 toneladas) |
Fijado |
|
Dimensiones de la platina (H x V) |
2.150 mm x 2.050 mm |
Extensiones de platina personalizadas disponibles |
|
Distancia entre barras de unión (H x V) |
1.500 mm x 1.400 mm |
Espaciado extendido-entre barras de unión disponible |
|
Máx. Carrera de apertura del molde |
1.500 milímetros |
Hasta 1750 mm para piezas de embutición profunda- |
|
Máx. Altura del molde |
1.400 milímetros |
Ajustable |
|
Mín. Altura del molde |
600 milímetros |
Ajustable |
|
Carrera de eyección |
350 milímetros |
Expulsión hidráulica multi-punto |
|
Fuerza eyectora |
320kN |
Hasta 400kN |
|
Opciones de diámetro de tornillo |
A: 130 mm / B: 140 mm / C: 150 mm |
Aleación bimetálica/recubrimientos de alta-resistencia al desgaste |
|
Volumen de disparo teórico |
8.620 cm3 - 11,480 cm3 |
Depende de la selección del tornillo |
|
Peso de inyección (PS) |
7,850 g - 10,450 g |
Hasta 12.500 g con unidades de inyección de alta-capacidad |
|
Tasa de inyección |
1,100 g/s - 1,450 g/s |
Inyección del acumulador de alta-velocidad opcional |
|
Máx. Presión de inyección |
165 MPa - 195 MPa |
Ajustado mediante control proporcional |
|
Presión del sistema |
17,5MPa |
Umbral fijo del sistema operativo |
|
Potencia del motor de la bomba |
Servosistema (110 kW - 160 kW) |
Combinación de multi-bomba servo |
|
Capacidad de calefacción |
65 kilovatios - 85 kilovatios |
Bandas calefactoras cerámicas con control PID |
Características clave
Estructura de platina rígida:Las placas de marco-en forma de caja-optimizadas por computadora reducen la deflexión bajo una presión de sujeción máxima, lo que evita variaciones en el espesor de la pared en grandes áreas de superficie de herramientas.
Servohidráulica variable:La combinación de motor de respuesta dinámica-bomba de engranajes reduce el uso de energía entre un 30 % y un 50 % en comparación con los sistemas hidráulicos de desplazamiento fijo-estándar.
Soporte de carril guía lineal:La placa móvil se desliza sobre rieles guía lineales de precisión, lo que reduce la fricción, elimina la caída de la placa y protege las barras de unión de cargas desiguales.
Control de inyección multi-etapa:Regulación precisa de la velocidad de inyección y mantenimiento del perfil de presión en hasta 10 etapas digitales mediante retroalimentación del sensor de circuito cerrado-.
Protección proporcional del moho:La lógica de protección del molde de baja-presión y alta-sensibilidad detiene el cierre del molde instantáneamente si se detecta resistencia u obstrucción.
Lubricación Automática Centralizada:El sistema de distribución volumétrica de grasa lubrica los casquillos de palanca, las barras de unión y las zapatas deslizantes en intervalos-definidos por el programa.
Principio de funcionamiento/Configuración de la máquina
La unidad funciona con un mecanismo hidráulico de palanca doble-horizontal de cinco-puntos junto con una unidad de plastificación de un solo-eje.
[Tolva/Zona de alimentación]
↓
[Barril y zonas de calentamiento (controladas por PID)]
↓
[Tornillo bimetálico alternativo (plastificación y dosificación)]
↓
[High-Pressure Hydraulic Injection Cylinder] --->[Unidad de sujeción de palanca de 5 puntos]
↓
[Cavidad del molde / Solidificación de la pieza]
Mecanismo de sujeción:El cilindro hidráulico impulsa el eslabón de palanca mecánico de 5-puntos, amplificando la fuerza para bloquear la placa móvil contra la placa estacionaria a 18 000 kN. Los ajustes de altura del molde se realizan mediante un sistema de motor interno impulsado por engranajes para mantener la alineación paralela.
Unidad de Plastificación e Inyección:Los gránulos de resina sólida fluyen desde la tolva hacia el barril calentado. Un servomotor hidráulico o eléctrico hace girar el tornillo bimetálico, transportando el material hacia adelante a través de zonas térmicas controladas. Una vez que se completa la dosificación, dos cilindros de inyección hidráulica empujan el tornillo hacia adelante, empujando el polímero fundido hacia la cavidad sellada del molde bajo curvas de presión precisas.
Enfriamiento y eyección:La presión de retención posterior-a la inyección evita marcas de hundimiento mientras la pieza se enfría. La palanca se abre suavemente y un conjunto de pasador eyector hidráulico multi-expulsa la pieza acabada de la cavidad del molde.
Producto-Ventajas técnicas específicas
Repetibilidad y precisión posicional
La línea hidráulica principal utiliza un servosistema de bus de valor-absoluto. Esta configuración monitorea la posición del tornillo, la velocidad de inyección y el movimiento de la abrazadera en tiempo real, brindando un control repetible de la posición de inyección hasta +/-0,01 mm. Esto evita defectos comunes de múltiples cavidades, como disparos cortos, rebabas y variaciones de peso en grandes molduras industriales.
Deflexión-Construcción de marco resistente
Equipado con un marco tipo caja-de 8-puntos-y refuerzos estructurales-de alta resistencia, el marco de la máquina resiste la deformación torsional durante el bloqueo rápido de la abrazadera. Las placas de alta-rigidez garantizan que la fuerza de sujeción se distribuya uniformemente sobre la superficie central y exterior del molde, lo que extiende la vida útil del molde y mantiene estrictas tolerancias de sellado sin rebabas.
Reducción de la tensión térmica y la pérdida de energía
El servosistema controla dinámicamente la velocidad del motor para igualar la demanda de presión hidráulica durante cada etapa del ciclo (sujeción, plastificación, sujeción, enfriamiento). Durante los ciclos de mantenimiento y enfriamiento, el par del motor disminuye, lo que reduce el consumo total de energía y limita la acumulación de calor en el aceite. Esto mantiene la viscosidad del aceite hidráulico cerca de las temperaturas de funcionamiento óptimas sin sobrecargar los enfriadores de aceite externos.
Aplicaciones típicas
Fascias de parachoques delantero y trasero
Revestimientos interiores de puertas
Portadores de tablero
Cubiertas de pasos de rueda
Tarimas apilables-de alta resistencia
Cajas de envío encajables
Contenedores de residuos de 240L / 660L / 1100L
Contenedores plegables para graneles
Cámaras de inspección y sumideros
Paneles de encofrado de plástico
Cajas de servicios de drenaje
Tinas de lavadora y marcos exteriores.
Mobiliario de exterior y mesas-resistentes
Carcasas para unidades exteriores de aire acondicionado
Compatibilidad de materiales
Los conjuntos de tornillo y cilindro calefactor estándar están configurados para procesar una amplia gama de materiales termoplásticos, desde polímeros básicos hasta resinas de ingeniería reforzadas:
PEAD/PP:Los diseños de tornillos optimizados cuentan con cabezales de mezcla dinámicos para garantizar una dispersión uniforme de los pigmentos de color e índices de flujo de fusión consistentes para contenedores de embalaje grandes.
Aleaciones ABS / PC / PC+ABS:Las configuraciones de plastificación de alto-torque mantienen la estabilidad térmica sin quemar ni degradar las resinas-sensibles al calor durante tiempos de permanencia prolongados.
Resinas-reforzadas con vidrio (p. ej., PP + 30% GF, PA66 + 30% GF):Los cilindros bimetálicos opcionales revestidos con aleaciones de carburo de tungsteno-y los tornillos recubiertos con aerosoles térmicos HVOF evitan el desgaste causado por las fibras de vidrio abrasivas.
Contenido reciclado (mezclas PCR/PIR):Los tramos de tornillo personalizados y las zonas de ventilación de alta-capacidad manejan las fluctuaciones de la viscosidad del fundido y la liberación de gas asociada con las resinas post-consumo.
Cómo seleccionar/opciones de configuración
Para configurar una máquina de moldeo por inyección de 1800 toneladas para una celda de fabricación específica, considere estos requisitos operativos:
Matriz de selección de diámetros de tornillos
|
Parámetro |
130 mm (un tornillo) |
140 mm (tornillo B) |
150 mm (tornillo C) |
|
Máx. Presión de inyección |
Alto (195 MPa) |
Medio (180 MPa) |
Estándar (165 MPa) |
|
Máx. Volumen de disparo |
8.620 cm3 |
10.000 cm3 |
11.480 cm3 |
|
Aplicación de destino |
Piezas estructurales de precisión, componentes-de pared delgada |
Parachoques, cajas y carcasas de electrodomésticos estándar para automóviles |
Palets industriales-de paredes gruesas, grandes contenedores de basura |
Módulos y características opcionales
Conjuntos hidráulicos de extracción de núcleos: colectores de extracción de núcleos de hasta 6 circuitos para moldes con elevadores internos y deslizadores laterales complejos.
Acumulador-Inyección asistida: acumuladores de nitrógeno para requisitos de inyección de alta-velocidad, adecuados para aplicaciones estructurales de paredes delgadas-.
Accionamiento de plastificación servo eléctrico: Accionamiento de motor eléctrico independiente para la rotación del tornillo, lo que permite la dosificación paralela durante la apertura/enfriamiento del molde para acortar los tiempos de ciclo.
Válvulas de soplado de aire: válvulas neumáticas programables integradas en platos fijos y móviles para asistencia en la liberación de piezas.
Sistema de placa magnética: placas magnéticas electro-permanentes para cambios rápidos de herramientas, lo que reduce el tiempo de inactividad en operaciones de tiradas cortas-.
Fabricación y control de calidad
Cada máquina se somete a procedimientos estructurados de inspección y montaje de calidad antes del envío:
Precisión de mecanizado:Las superficies de montaje de la platina y los canales de guía de las barras de unión se terminan en grandes centros de fresado de pórtico CNC para garantizar un estricto paralelismo y tolerancias de planitud de la superficie.
Pruebas no-destructivas (END):Las pruebas ultrasónicas se realizan en las principales piezas fundidas de acero (platinas, palancas, contrapuntos) para verificar si hay huecos internos, inclusiones o micro-fisuras estructurales.
Integridad de la presión hidráulica:Los colectores hidráulicos se someten a pruebas de presión hidrostática a 1,5 veces la presión de trabajo nominal para comprobar si hay fugas internas y la durabilidad del sello.
Ejecución-Introducción y calibración:Cada máquina completa se somete a una prueba continua de funcionamiento en seco de 48-horas, seguida de comprobaciones de alineación láser en tiempo real del paralelismo de la placa bajo una fuerza de sujeción total de 18 000 kN.
Personalización y soporte OEM
Las configuraciones de las máquinas se pueden ajustar para cumplir con diseños de planta, requisitos de ciclo y celdas de automatización específicos:
Diseños de platina personalizados:Espacio libre personalizado para las barras de unión, recorrido extendido del molde y patrones de pasadores de expulsión no estándar que coincidan con los conjuntos de herramientas existentes.
Interfaz de automatización:Conectores de interfaz robótica Euromap 67 o SPI integrados para conectar robots servopórtico de 3 o 5 ejes y celdas de automatización posteriores.
Geometrías especializadas de barril/tornillo:Perfiles de tornillos específicos para materiales específicos, como ópticas transparentes de PMMA/PC, resistencia a la corrosión del PVC o compuestos minerales de alto-relleno.
Adaptación de la fuente de alimentación:El cableado estándar de 380 V/50 Hz se puede adaptar a 415 V/50 Hz, 460 V/60 Hz o 230 V/60 Hz según los estándares eléctricos de la planta de destino.
Lo que los compradores deben proporcionar para una cotización
Para recibir una cotización comercial detallada y una propuesta de especificaciones de la máquina, proporcione los siguientes detalles técnicos:
Dimensiones y peso de la pieza:Modelo CAD (.STEP/.IGES) o dimensiones físicas (largo x ancho x alto) junto con el peso del tiro objetivo (incluido el sistema de guías).
Tipo y grado de resina:Formulación de materia prima específica (p. ej., HDPE, PP + 20% talco, PA6 + 30% GF, mezclas de PCR).
Especificaciones del molde:Dimensiones exteriores de la herramienta (largo x ancho x alto), peso total del molde, requisitos de secuencia de deslizamiento y recuentos de circuitos de extracción de núcleos-.
Tiempo de ciclo objetivo:Producción diaria requerida o tiempo de ciclo objetivo por pieza.
Requisitos de infraestructura de fábrica:Suministro eléctrico disponible (voltaje/Hz), capacidad de agua de refrigeración y límite de peso del puente grúa.
Preguntas frecuentes
P: ¿Qué tamaño de grúa o capacidad de elevación se requiere para instalar esta máquina?
R: La instalación de una máquina de moldeo por inyección de 1800-toneladas requiere un aparejo de envío dividido. La máquina se envía dividida en dos secciones principales: la unidad de cierre y la unidad de inyección. El elevador individual más pesado (normalmente el conjunto de sujeción) pesa entre 55 y 70 toneladas métricas, dependiendo de las extensiones de platina opcionales. Se recomienda una grúa de aparejo con capacidad para al menos 80 toneladas métricas o un sistema de grúa aérea doble de fábrica para el posicionamiento durante la instalación.
P: ¿Cómo funciona el servosistema en condiciones de temperatura ambiente alta?
R: La máquina cuenta con un sistema de monitoreo de la temperatura del aceite vinculado con un intercambiador de calor de aceite tipo placa-. Para mantener el aceite hidráulico dentro de la ventana ideal de 40 grados C a 50 grados C en climas cálidos, la planta debe suministrar agua de refrigeración a 20 grados C - 25 grados C a un caudal de al menos 250 L/min. Se pueden integrar enfriadores de aceite enfriados por aire-opcionales o intercambiadores de calor ampliados para instalaciones que operan en regiones con altas temperaturas ambientales.
P: ¿Puede esta máquina de 1.800 toneladas manejar herramientas con alturas de apilamiento bajas?
R: La altura mínima del molde para el diseño de abrazadera estándar es de 600 mm. Para moldes con una altura de pila inferior a 600 mm, se deben montar placas de refuerzo espaciales en los platos para preservar la geometría del mecanismo de palanca y garantizar una fuerza de sujeción total de 18 000 kN sin extender demasiado los mecanismos de carrera.
P: ¿Qué conexiones de servicios públicos se deben preparar antes de la instalación?
R: El sitio de instalación debe estar preparado con:
El suministro eléctrico principal cae con capacidad para una carga total conectada de 150 kW a 220 kW (incluidas bandas calefactoras y servoaccionamientos).
Suministro de agua de refrigeración industrial de circuito cerrado-(presión de entrada mínima de 3 bares).
Suministro de aire comprimido seco y regulado (6-8 bar) para accionamiento de válvulas neumáticas y funciones de soplado de aire.
Cimentación de piso de concreto reforzado diseñada para cargas de cimentación estáticas y dinámicas que superan las 100 toneladas métricas de peso total de la máquina.
Etiqueta: Máquina de moldeo por inyección de 1800 toneladas, fabricantes, proveedores, fábrica de máquinas de moldeo por inyección de 1800 toneladas en China