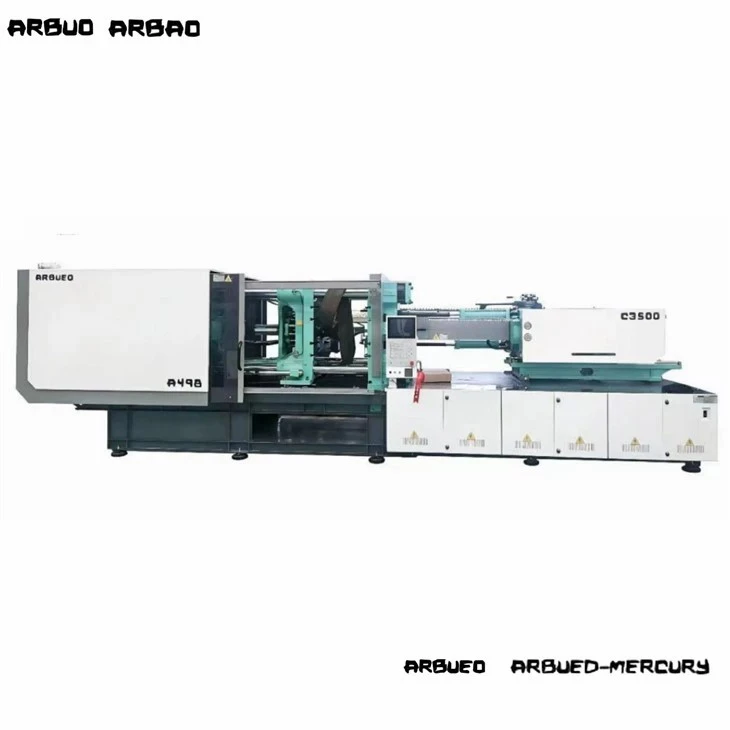


Máquina de moldeo por inyección de alta-velocidad para contenedores de pared-delgadas
Los sistemas de moldeo por inyección de alta-velocidad diseñados para contenedores de plástico-de paredes delgadas requieren rigidez estructural, altas tasas de inyección y una ejecución rápida del ciclo-de secado. Las máquinas de moldeo por inyección estándar no pueden alcanzar las velocidades de llenado necesarias para espesores de pared inferiores a 0,5 mm sin sufrir congelación prematura de la puerta, disparos cortos o tensión excesiva del moldeado.
Esta plataforma utiliza un sistema servohidráulico-de accionamiento directo- integrado con asistencia del acumulador para ofrecer velocidades de inyección de hasta 800 mm/s. El mecanismo de sujeción de alta-rigidez mantiene un paralelismo preciso de la placa bajo ciclos rápidos de-tonelaje completo, protegiendo los moldes de múltiples-cavidades calientes-del desgaste prematuro. Diseñado específicamente para aplicaciones de embalaje-incluidos recipientes para alimentos de polipropileno (PP), contenedores IML (etiquetado en molde), tapas de embalaje y desechables médicos-de paredes delgadas-, este equipo opera en tiempos de ciclo de entre 2,8 y 4,5 segundos, dependiendo del número de cavidades y la geometría de la pared.
Especificaciones clave
La siguiente tabla describe los parámetros técnicos para la fabricación de contenedores-de pared delgada. Todos los valores se verifican según protocolos de prueba estándar.
|
Parámetro técnico |
Unidad |
Valor/rango de especificación |
|
Fuerza de sujeción |
kN / Tonelada |
2500 – 5500 / 250 – 550 toneladas |
|
Unión-Distancia de la barra (H x V) |
milímetros |
580 x 580 a 880 x 880 |
|
Velocidad de inyección |
mm/s |
350 – 800 (acumulador-asistido) |
|
Tasa de inyección (máx.) |
cm3/s |
800 – 1,500 |
|
Relación L/D del tornillo |
L/D |
22:1 – 25:1 (optimizado para PP/PS) |
|
Opciones de diámetro de tornillo |
milímetros |
42 / 50 / 55 / 60 / 65 |
|
Máx. Peso del disparo (PP) |
g |
180 – 620 |
|
Presión de inyección |
bar |
2,000 – 2,400 |
|
Tiempo del ciclo de secado (Euromap 6) |
segundo |
1.4 – 2.1 |
|
Carrera/fuerza del eyector |
mm/kN |
150 – 220 / 60 – 110 |
|
Presión del sistema |
MPa |
17.5 – 21.0 |
|
Potencia de la bomba hidráulica |
kilovatios |
45 – 90 (Servo-impulsado) |
Características clave
Unidad hidráulica y de inyección
Circuito de inyección asistida por acumulador-: utiliza acumuladores de nitrógeno de alta-presión para descargar aceite hidráulico directamente en el cilindro de inyección, superando la resistencia del fluido al instante para alcanzar la velocidad máxima en milisegundos.
Opti-Perfil de tornillo de barrera contra fusión: presenta una relación L/D dedicada con elementos de mezcla diseñados para homogeneizar poliolefinas de alto-MFI sin causar degradación térmica del polímero ni picos de viscosidad.
Inyección equilibrada de doble-cilindro: Los cilindros de inyección gemelos se alinean simétricamente con el eje del tornillo para eliminar la carga lateral-en el cilindro de inyección y mejorar la precisión de repetición de disparo-a-.
Control de sujeción y máquina
Control de paralelismo y rigidez de la platina: las platinas fundidas con estructura de caja-diseñadas mediante análisis de elementos finitos (FEA) minimizan la deflexión de la platina bajo la fuerza de bloqueo-a menos de 0,05 mm, preservando las líneas de separación del molde.
Servocontrol de bucle cerrado-: los transductores lineales digitales monitorean el movimiento de la placa, la posición de inyección y la carrera del eyector a una velocidad de respuesta de 1 kHz, impulsando bucles de válvula proporcionales para una repetibilidad de posición precisa.
Eyección mecánica de alta-velocidad: los eyectores hidráulicos sincronizados con el movimiento de apertura de la abrazadera permiten la caída continua de la pieza o el despegue del robot a alta-velocidad sin detener el movimiento de la placa.
Principio de funcionamiento y configuración de la máquina
El moldeado de pared delgada-se diferencia fundamentalmente del moldeado de embalaje estándar debido a la dinámica de fusión. La resina plastificada ingresa a la cavidad del molde a una velocidad extrema para completar el llenado antes de que la capa congelada bloquee el flujo.
Desglose del flujo de proceso
Fase de plastificación: las resinas de alto-índice de flujo de fusión (MFI) (normalmente MFI 30–100) se funden dentro del barril L/D de 22:1 o 25:1. El control de contrapresión proporcional garantiza una densidad estable a lo largo del recorrido del tornillo.
Fase de aceleración e inyección: al bloquear la abrazadera, la válvula del acumulador de nitrógeno se abre. El fluido hidráulico acelera el pistón de inyección a 600-800 mm/s en menos de 20 milisegundos, impulsando la masa fundida hacia canales del molde de hasta 0,35 mm de espesor.
Conmutación y empaquetamiento de V/P: Los sensores de posición lineal activan el cambio de llenado controlado por velocidad-a empaquetamiento controlado por presión- en función de la posición del tornillo (con una precisión de ±0,1 mm) para evitar que el molde se seque.
Recuperación de movimiento sincronizada: a medida que se completa el ciclo de enfriamiento, la placa móvil acelera hacia atrás mientras los pasadores eyectores se disparan sincrónicamente, lo que permite que las piezas caigan o entren en un brazo de automatización IML sin pausa.
Ventajas técnicas
Mitigación de la deflexión de la unidad de sujeción
Los platos estándar se flexionan hacia adentro bajo alta presión, lo que provoca una distribución desigual de la sujeción en moldes de múltiples-cavidades. Esta plataforma utiliza placas de caja de empuje central-que dirigen la fuerza de sujeción hacia el centro del molde, lo que reduce la deformación de la placa y mantiene el espesor de la pared de la pieza uniforme dentro de una tolerancia de ±0,02 mm en todas las cavidades.
Velocidad de respuesta hidráulica
Al integrar válvulas direccionales proporcionales de alta-respuesta directamente en el bloque de inyección, prácticamente se elimina el retraso del flujo hidráulico. La máquina pasa de cero a la velocidad de inyección máxima en 16 milisegundos, lo que evita el estancamiento del frente de fusión durante el llenado de secciones delgadas.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Marcas de flujo / Tomas cortas
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Pared Homogénea de 0,4 mm
Gestión térmica y conservación de energía
A diferencia de las plantas hidráulicas de desplazamiento fijo-convencionales que liberan energía no utilizada en forma de calor, el servoaccionamiento interno de imán-permanente ajusta las RPM de la bomba para satisfacer la demanda instantánea. El consumo de energía disminuye entre un 30 % y un 55 % durante los ciclos de enfriamiento y retención en comparación con los sistemas sin servo, lo que mantiene la temperatura del aceite estable por debajo de los 45 grados sin una sobrecarga continua del enfriador externo.
Aplicaciones típicas
Esta configuración de máquina está optimizada para envases de alimentos de paredes delgadas- de alto volumen-, consumibles médicos y bienes de consumo diario que requieren secciones de paredes delgadas.
|
Sector industrial |
Fin-Ejemplos de productos |
Espesor de pared típico |
Recuento de cavidades |
Tiempo de ciclo objetivo |
|
Envasado de alimentos |
Tarrinas de margarina, recipientes para helado |
0,38 – 0,50 milímetros |
4 a 8 Cavidades |
2,8 – 3,8 segundos |
|
Bebidas y lácteos |
Tazas de café, botes de yogur (compatibles con IML) |
0,40 – 0,55 milímetros |
8 a 16 Cavidades |
3,2 – 4,2 segundos |
|
Logística y almacenamiento |
Tapas con bisagras-a prueba de manipulación |
0,45 – 0,60 milímetros |
8 a 16 Cavidades |
3,0 – 4,0 segundos |
|
Desechables médicos |
Puntas de pipeta, viales de muestra |
0,50 – 0,70 milímetros |
16 a 32 Cavidades |
4,5 – 6,0 segundos |
|
Embalajes industriales |
Cubos-de pared delgada/cajas-de comida rápida |
0,65 – 0,85 milímetros |
2 a 4 Cavidades |
5,0 – 7,5 segundos |
Compatibilidad de materiales
La fabricación de contenedores de pared delgada-requiere termoplásticos de alto caudal con un comportamiento de adelgazamiento por cizallamiento predecible. El conjunto del cilindro, las zonas de temperatura y los perfiles de tornillo de la máquina están optimizados específicamente para estos materiales:
Polipropileno (PP):Resina primaria para envases de alimentos. Compatible con grados aleatorios de copolímeros y homopolímeros con índices de flujo de fusión (MFI) de 30 a 120 g/10 min.
Poliestireno (GPPS/HIPS):Se utiliza para vasos y cubiertos rígidos y transparentes. Se manipula mediante cilindros bimetálicos anti-desgaste para evitar el rayado de las escamas rígidas.
Polietileno de alta-densidad (HDPE):Se utiliza para cierres, tapas y contenedores estructurales. Las zonas de temperatura del barril mantienen un estricto control del calentamiento en 4 a 5 etapas para controlar la viscosidad del fundido.
Polímeros de base biológica- (mezclas de PLA/PBAT):Disponible con geometría de tornillo personalizada y relaciones de compresión reducidas para evitar la degradación térmica durante la plastificación.
Cómo seleccionar/opciones de configuración
Para seleccionar la capacidad adecuada de la máquina es necesario calcular la superficie total proyectada, el peso del molde y el tamaño volumétrico del disparo.
Pasos de selección
Calcule la fuerza de sujeción: Área proyectada (cm2) x Número de cavidades x Presión de la cavidad (600–800 bar)=Tonelaje requerido.
Verifique el tamaño del disparo: el peso del disparo debe estar entre el 30% y el 70% de la capacidad total del cañón de la máquina.
Seleccione la interfaz de automatización: seleccione Euromap 67 o Euromap 73 para IML o robot de despegue-de alta velocidad.
Actualizaciones modulares opcionales
Barril y tornillo bimetálicos: Esencial para procesar resinas recicladas (rPP/rPET) o compuestos que contengan aditivos abrasivos o pigmentos.
Conjuntos de válvulas de chorro de aire: válvulas de expulsión neumáticas integradas de circuito dual-o cuádruple-en placas estáticas/móviles para caída de piezas a alta-velocidad.
Protocolos de automatización: interfaces de robot estándar Euromap 67 o Euromap 73 para una integración perfecta con robótica IML de entrada lateral y sistemas de apilamiento posteriores.
Fabricación y control de calidad
Los bastidores de las máquinas se fabrican a partir de perfiles de acero estructural-sin tensión para evitar cambios dimensionales durante años de ciclos de alta-frecuencia.
Flujo de trabajo de producción
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Funcionamiento húmedo de fábrica
Integridad del mecanizado: las piezas fundidas principales (placas, bases, palancas) se someten a un recocido térmico seguido de un mecanizado de configuración única-en centros de fresado de pórtico CNC de 5-ejes para garantizar un paralelismo entre los orificios de las barras de unión dentro de 0,02 mm.
Pruebas del circuito hidráulico: todos los colectores hidráulicos se someten a pruebas de presión-a 1,5 veces la capacidad operativa durante 24 horas para verificar que no haya fugas internas antes del montaje.
Verificación de alineación láser: el paralelismo de la platina se verifica con una carga de sujeción del 0%, 50% y 100% utilizando un equipo de alineación láser antes de la aprobación-de fábrica.
Prueba de resistencia previa al envío: cada máquina se somete a un ciclo continuo de prueba de funcionamiento en seco- de 48-horas junto con una prueba de inyección de molde a carga completa de 4 horas para verificar la estabilidad de la presión, la precisión del sensor y el equilibrio del control térmico.
Personalización y soporte OEM
Proporcionamos configuraciones de máquinas personalizadas para adaptarse a diseños de moldes específicos, infraestructura de automatización de plantas y estándares energéticos regionales:
Espaciado extendido entre barras-:Dimensiones de placa personalizadas para acomodar moldes grandes-de canal caliente-con múltiples cavidades o placas centrales desatornillables.
Perfiles de tornillos especializados:Perfiles de mezcla dedicados para dispersión de masterbatch, geometrías de bajo-cizallamiento para bio-resinas o tratamientos de superficie endurecidos para compuestos rellenos de carbonato de calcio-.
Adaptaciones de potencia y voltaje:Gabinetes eléctricos-configurados en fábrica que combinan con redes eléctricas trifásicas de 200 V, 380 V, 415 V o 480 V a 50 Hz o 60 Hz, que cumplen con los estándares CE y UL.
Unidades de control de canal caliente integradas:Gabinete-módulos de control de temperatura de canal caliente multi-zona integrados, lo que elimina unidades de piso independientes y simplifica la disposición del cableado.
Lo que los compradores deben proporcionar para una cotización
Para recibir una propuesta comercial precisa con el tamaño preciso de la máquina, estimaciones de tiempo de ciclo y proyecciones de ROI, incluya los siguientes aportes técnicos con su consulta:
Dibujos de piezas/archivo CAD 3D:Archivos STEP (.stp) o Parasolid (.x_t) que detallan perfiles de espesor de pared, estructuras de nervaduras y ubicaciones de puertas.
Datos de materiales:Tipo, grado e índice de flujo de fusión (MFI) de polímero (p. ej., copolímero aleatorio de PP, MFI 70).
Objetivo de capacidad de producción:Producción por hora requerida o tiempo de ciclo objetivo por pieza.
Información del molde:Número de cavidades, dimensiones generales del molde (Ancho x Largo x Alto), detalles del sistema de colector de canal caliente y peso total del molde.
Requisitos de automatización aguas abajo:Información sobre si la línea utilizará recolectores de entrada superior-, automatización IML de entrada lateral, inspección por visión óptica o unidades de apilamiento automático.
Preguntas frecuentes
P: ¿En qué se diferencia la inyección asistida por acumulador-de la inyección servo{1}}hidráulica estándar?
R: Las bombas servo{0}}hidráulicas estándar dependen de la aceleración del motor para suministrar flujo de aceite, y tardan entre 100 y 200 milisegundos en alcanzar la velocidad máxima. Los acumuladores almacenan aceite hidráulico bajo gas nitrógeno a alta-presión con antelación. Cuando se abre la válvula, el aceite se descarga instantáneamente, logrando velocidades máximas de hasta 800 mm/s en menos de 20 milisegundos-lo cual es fundamental para llenar secciones de pared delgadas antes de que el plástico se congele.
P: ¿Qué tiempo de ciclo puedo esperar para un recipiente de 500 ml con pared de 0,45 mm?
R: En un molde de 4-cavidades que utiliza PP de alto flujo (MFI mayor o igual a 60) y enfriamiento adecuado del molde (agua enfriada a 8-10 grados), el tiempo total del ciclo generalmente oscila entre 3,0 y 3,6 segundos. El tiempo real depende del diseño del canal de enfriamiento del molde (como los insertos de enfriamiento conformes) y la velocidad de remoción de la automatización.
P: ¿Esta máquina es compatible con sistemas IML (etiquetado en molde) de entrada lateral-?
R: Sí. La unidad de sujeción incluye patrones de montaje en la placa estacionaria para marcos de robot de entrada lateral-. Las interfaces integradas Euromap 67 y Euromap 73 vienen pre-cableadas para coordinar interbloqueos de seguridad, señales de posición de la platina y comandos de tracción principales-entre la máquina y el sistema de automatización IML.
P: ¿Cómo se gestiona el desgaste de la platina en funcionamiento continuo a alta-velocidad?
R: La placa móvil se desliza sobre-rieles guía lineales de alta resistencia en lugar de montarse directamente sobre las barras de unión. Este diseño aísla las barras de unión del soporte del peso de la platina, evita que los bujes de las barras de unión se rayan, mantiene un paralelismo consistente de las platinas y extiende la vida útil de los moldes de cavidades múltiples.
Etiqueta: Máquina de moldeo por inyección de alta velocidad para contenedores de pared delgada, China Máquina de moldeo por inyección de alta velocidad para contenedores de pared delgada fabricantes, proveedores, fábrica